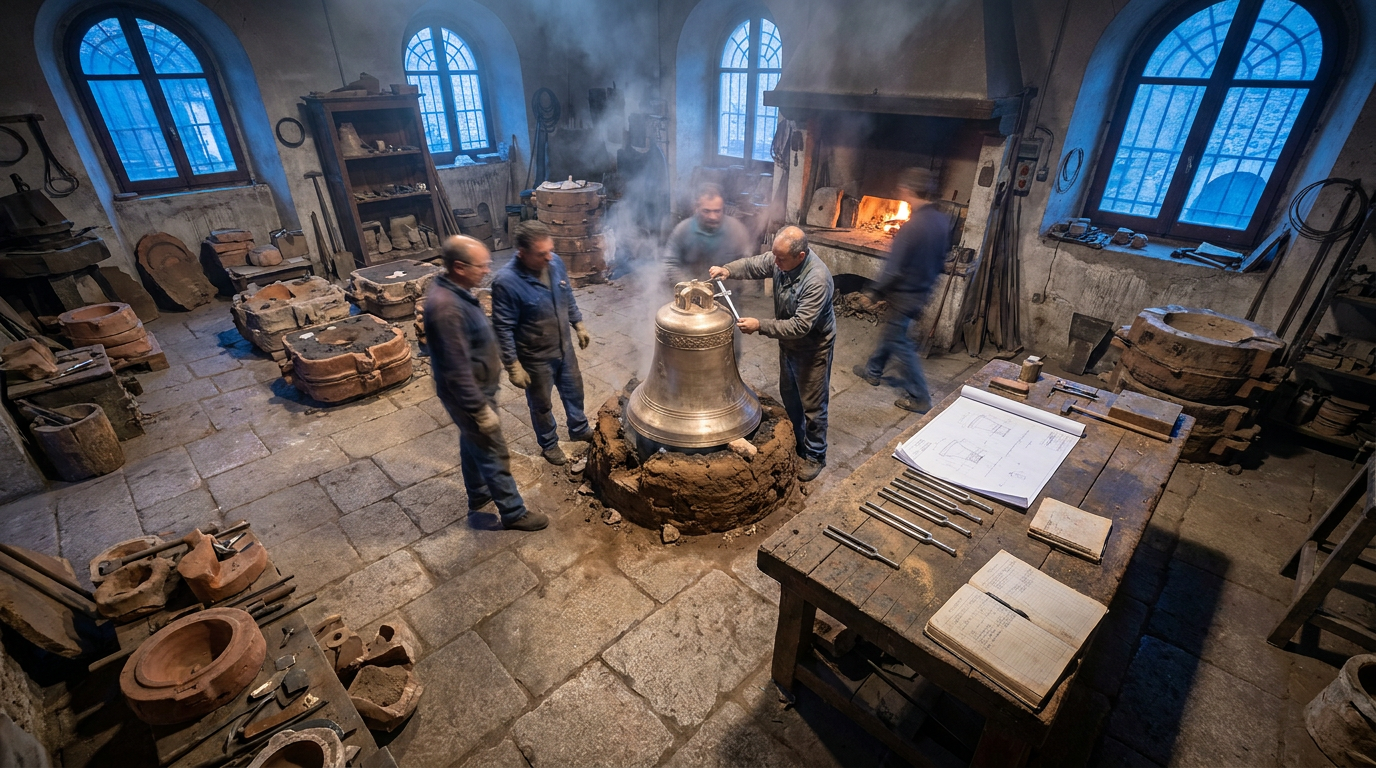
Nel territorio di Agnone, in Molise, la lavorazione dei metalli risponde a leggi fisiche precise, affinate attraverso secoli di rigorosa continuità manifatturiera. La Fonderia Pontificia Marinelli, considerata la più antica officina fonderia attiva in Europa per la fusione delle campane, rappresenta un presidio di ingegneria acustica e metallurgica in cui ogni manufatto nasce dalla combinazione di calcoli geometrici, termodinamica dei fluidi e analisi dello spettro frequenziale. Il titolo di "Fonderia Pontificia" fu concesso nel 1924 da Papa Pio XI, formalizzando una storia documentata che risale al Medioevo e che mantiene inalterata la struttura essenziale del processo di fabbricazione.
Ogni campana prodotta ad Agnone non è soltanto un'opera d'arte fonditoria, ma un risonatore acustico cavo progettato per generare una nota fondamentale precisa e una serie di sovratoni armonici rigorosamente accordati. La riuscita di questo strumento metallico dipende dalla composizione stechiometrica della lega e dalla costruzione delle matrici rifinite manualmente, destinate a contenere il metallo liquido durante la fase di colata.
La geometria del profilo: il calcolo matematico della sagoma
La determinazione della nota musicale emessa da una campana è governata dalla forma della sua sezione verticale, denominata sagoma. Questo profilo definisce la variazione dello spessore del bronzo dal punto superiore, la corona, fino al bordo inferiore d'impatto, detto labbro. La progettazione parte da un regolo di legno calibrato, lo "scaletto campanario", su cui sono incise le proporzioni matematiche sviluppate dai maestri fonditori.
I parametri fondamentali che regolano l'acustica del bronzo fuso si basano su precisi rapporti geometrici:
- Il diametro della bocca: determina l'altezza complessiva della nota fondamentale. A diametri maggiori corrispondono frequenze di vibrazione più basse.
- Lo spessore della parete: influisce direttamente sul timbro, sulla propagazione e sulla resistenza meccanica alle sollecitazioni dell'attacco del battaglio.
- Lo sviluppo della curvatura: stabilisce il bilanciamento tra il tono di fondo e le frequenze parziali interiori e superiori.
Per costruire la matrice che darà forma al metallo fuso, si procede per strati successivi. Si realizza prima un nucleo interno in mattoni pieni refrattari, sagomato a mano e rivestito di argilla. Su questa struttura viene sovrapposta la "falsa campana", un modello in argilla e cera che riproduce con esattezza millimetrica lo spessore e il volume finale del manufatto, compresi gli stemi e le iscrizioni eseguiti a rilievo. Infine, si applica il manto esteriore, un ulteriore guscio refrattario di notevole spessore.
La matrice in terra battuta e lo scavo nella fossa di fusione
La scelta dei materiali per la fabbricazione dei gusci risponde a esigenze fisiche di refrattarietà e permeabilità ai gas. L'impasto utilizzato dagli artigiani di Agnone è composto da argilla locale, polvere di mattoni, canapa, paglia e peli di cavallo. La presenza delle fibre naturali è fondamentale: durante la fase di asciugatura e cottura della matrice mediante bracieri interni, la materia organica brucia lasciando una rete invisibile di micropori. Questi canali microscopicamente diffusi permetteranno ai gas di fusione di evacuare all'esterno durante l'ingresso del bronzo fuso, evitando la formazione di bolle o porosità interne alla fusione.
Una volta ultimata la cottura e rimossa la falsa campana, il mantello viene calato sopra il nucleo interno, lasciando un'intercapedine vuota che corrisponde esattamente al volume del metallo da colare. L'intera struttura della matrice non rimane in superficie: viene posizionata all'interno della "fossa di fusione", una grande cavità scavata nel pavimento dell'officina.
Attorno alle matrici inserite nella fossa, gli operatori procedono al riempimento con terra battuta. La terra viene compattata a strati con pali di legno fino a raggiungere una densità elevatissima. Questo contenimento sotterraneo è essenziale per contrastare l'enorme pressione idrostatica esercitata dal bronzo liquido a 1200 gradi centigradi. Senza la spinta contraria della terra battuta fortemente compressa, la spinta del metallo fluido spaccherebbe il mantello in argilla, compromettendo irrimediabilmente la fusione.
La colata a 1200 gradi e la dinamica dei fluidi metallici
La lega impiegata ad Agnone per la fabbricazione delle campane è composta rigorosamente dall'80% di rame e dal 20% di stagno. Questa proporzione, definita bronzo campanario, offre il miglior compromesso tra elevata durezza meccanica, elasticità cristallina e resistenza alla corrosione atmosferica. Variazioni anche ridotte nella percentuale di stagno altererebbero la velocità di propagazione del suono nella matrice metallica, rendendo il timbro sordo o rendendo il metallo troppo fragile agli urti.
La fusione avviene all'interno di forni a riverbero alimentati con legna secca di quercia, scelta perché garantisce una combustione priva di umidità e riduce al minimo le contaminazioni di zolfo nel bagno metallico. Il bronzo raggiunge lo stato liquido tra i 1150 e i 1200 gradi centigradi. A questa temperatura, il metallo presenta una fluidità ottimale per scorrere nei canali di colata realizzati in mattoni refrattari che collegano la bocca del forno alla fossa sotterranea.
Il momento del getto richiede un controllo rigoroso dei flussi. Il metallo fuso viene fatto scendere lungo i canali e penetra nella matrice dall'alto o attraverso condotti di colata dedicati, riempiendo la cavità dal basso verso l'alto. Questo scorrimento continuo garantisce l'espulsione dell'aria residua e assicura l'omogeneità strutturale del blocco metallico. Una volta completato il riempimento, la fusione viene lasciata raffreddare all'interno della terra battuta per diversi giorni. Un raffreddamento lento è indispensabile per permettere alle molecole della lega di rame e stagno di stabilizzarsi in una struttura cristallina regolare, presupposto chimico-fisico per una risonanza prolungata.
L'analisi delle frequenze d'impatto e il rilievo spettrale
Estratta dalla fossa di fusione e liberata dai gusci di argilla oramai calcificati attraverso la fase di sformatura, la campana grezza viene sottoposta alla ripulitura superficiale e alle verifiche fisiche dell'acustica. Una campana non emette una nota singola, ma un insieme complesso di toni parziali che devono trovarsi in precisi rapporti armonici tra loro.
Gli elementi dello spettro sonoro misurati comprendono:
- Il tono di fondo (Hum Note): la frequenza più bassa prodotta, che persiste più a lungo ed è situata un'ottava sotto la nota fondamentale.
- L'ottava inferiore (Prime): la nota percepita al momento dell'impatto iniziale del battaglio sul labbro.
- La terza (Terz): l'armonica che caratterizza il colore del suono, solitamente accordata come terza minore per conferire il timbro tradizionale.
- La quinta (Quint): l'intervallo di quinta giusta sopra la fondamentale.
- La nominale (Nominal): la frequenza superiore che definisce l'intonazione percepita all'attacco.
Nelle lavorazioni contemporanee della Fonderia Marinelli, alla secolare perizia manuale si affianca l'analisi dello spettro acustico mediante sensori ad alta precisione e analizzatori di frequenza fisici. Attraverso la registrazione delle vibrazioni provocate dall'impatto di prova, i dati spettrografici confermano la corrispondenza tra i calcoli matematici dello scaletto e la risposta fisica della lega metallica raffreddata.
Qualora siano necessari piccoli aggiustamenti decimali delle frequenze, si interviene sul profilo interno della campana mediante asportazione di microscopici strati di bronzo tramite torni meccanici. L'asportazione di metallo in corrispondenza di determinati nodi di vibrazione permette di alzare o abbassare i singoli toni parziali, perfezionando l'accordo acustico finale dello strumento. Questo processo, che unisce metallurgia pesante, fisica delle vibrazioni e geometria applicata, testimonia la natura scientifica di una produzione manifatturiera che ad Agnone conserva intatta la propria tracciabilità tecnica e documentale.